Industri nyheder
Hjem / Nyheder / Industri nyheder / Hvorfor en god hætte laver eller ødelægger din parfumeflaske: En hættekøbervejledning


Oct 12, 2026
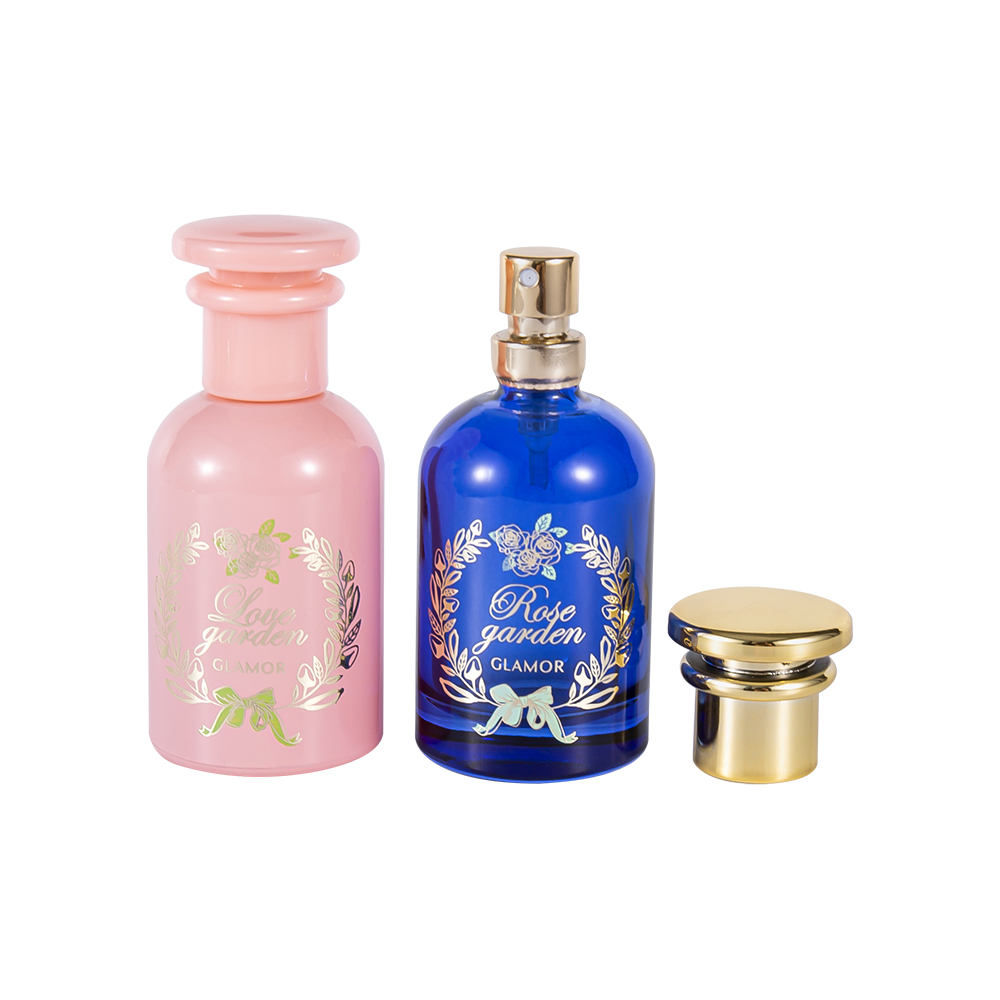
En duft kan bestå hver test i laboratoriet og stadig svigte på hylden, fordi hætten ankom 0,4 mm fra midten, eller sprayaktuatoren nægtede at stille op med kraven, når lukningen var sat på plads. Det er grunden til, at en god hætte laver eller ødelægger din parfumeflaske: Det er den eneste komponent, en køber rører ved, før de lugter noget.
Flaskerne støbes til en halsfinish og dekoreres derefter. Caps bærer gevind, liner, snappasninger, vægtindsatser og metalskaller, og hver eneste af disse funktioner skal holde tolerance mod den flaske, den tilhører. Når pasformen er rigtig, løber påfyldningslinjen ren, og kartonen overlever forsendelse. Når det ikke er tilfældet, kommer symptomerne som utætte kartoner, vaklende lukninger, skårede belægninger og en kunde, der fotograferer en skæv kasket til en en-stjernet anmeldelse.
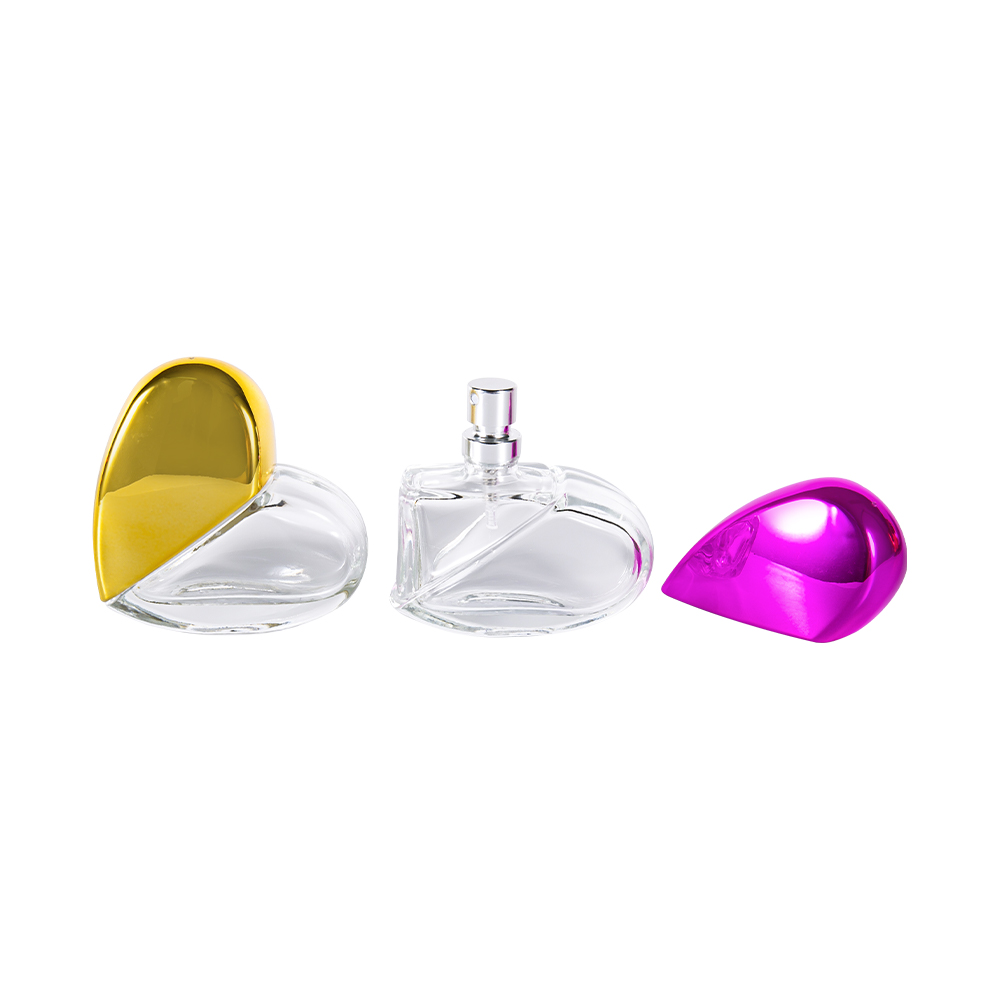
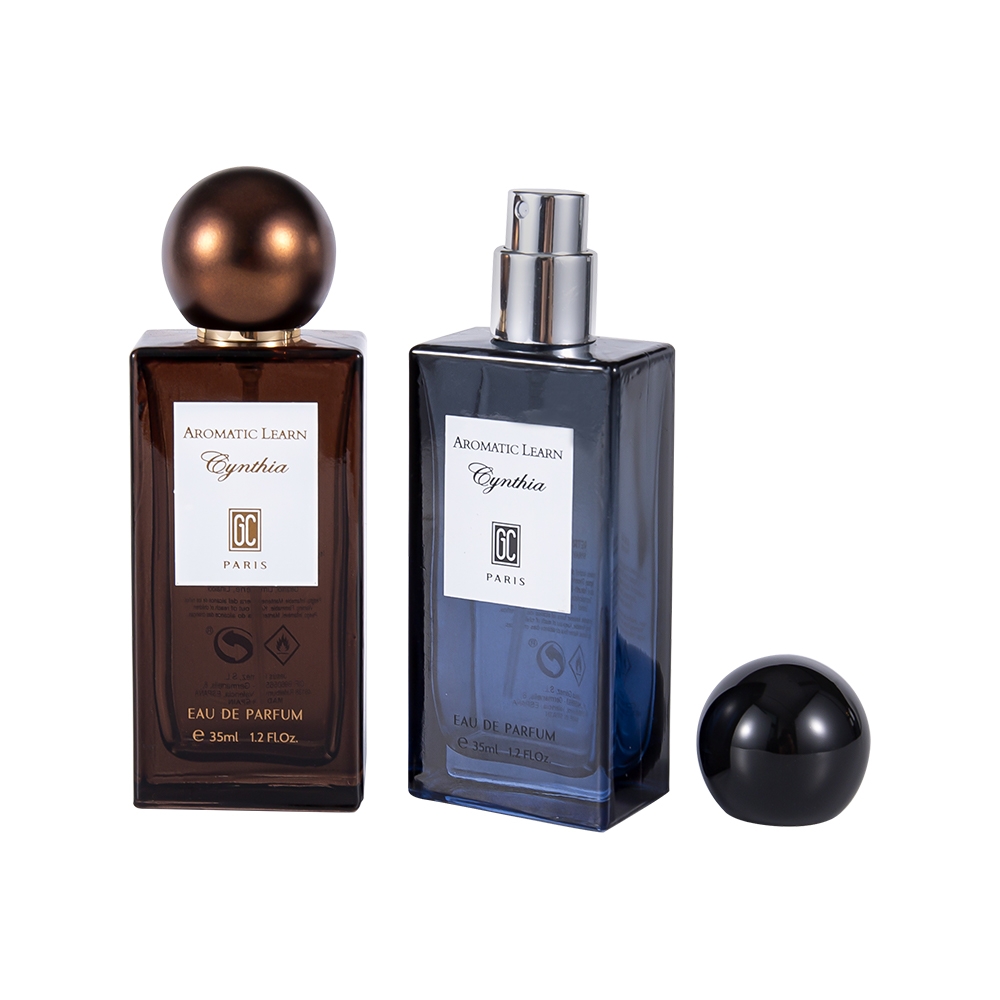
En parfumeflaskelåg er et tredelt system: et tætningselement (krympehylster eller skruegevind plus foring), en mekanisk grænseflade (halsfinish, gevindstigning og hættehøjde) og kundens første fysiske indtryk af mærket.
Hos HJ Glass Factory bygger vi begge sider af den grænseflade, og det er grunden til, at nedenstående kontroller er dem, vi kører, før ethvert cap-koncept flytter til en ordre på 10.000 enheder.
En kasket styrer tre ting på én gang, og en fejl i en af dem er synlig for en køber uden laboratorieudstyr.
Købere kører den test på under ti sekunder, i den rækkefølge: Tag flasken op, luk den én gang, se på sømmen, hvor låget møder glasset. En ujævn søm underminerer alt, hvad marketingkopien siger bagefter.
Materialeevalget afgør tre ting: Hvordan hætten føles i hånden, hvordan den overlever påfyldning og forsendelse, og hvor længe finishen forbliver ren.
| Material | Håndfølelse og finish | Slid- og kemikaliebestandighed | Typisk brug | Relativ omkostning |
| ABS | Varm og tæt, tager plettering, varmstempling og soft-touch belægning godt | Moderat; kan dille efter lang kontakt med formler med højt alkoholindhold | Mainstream-hætter, magnetiske lukninger, over-hætter med snappasning | Lavt |
| PP | Let og let voksagtig, naturligt mat look | God kemisk resistens; ridser forbliver synlige | Skruehætter, diffusorhætter, liners og indsatser | Lavt |
| Surlyn | Blødt-touch-glans med glaslignende klarhed | Høj ridsefasthed, stærk premium håndtering | Førsteklasses dufthætter, klare tunge skaller | Middel til høj |
| PCTA | Sprød og krystalklar, kølig at røre ved | God klarhedsbevarelse, modstår uklarhed | Gennemsigtige hætter og tykvæggede skaller | Middel til høj |
| K-harpiks | Lys og blank men let i hånden | Moderat; kan gulne under kraftig UV-eksponering | Økonomi gennemsigtige hætter | Lavt |
| Akryl | Tung og tæt med en spejlpolering | God ridsebestandighed, skør under stød | Luksus kasketter og vægtindlæg i metallook | Middel til høj |
| UV aluminium skal | Cool metalfølelse med en førsteklasses lukkelyd | Fremragende finish hold, buler under stød | Overdækninger på crimppumper og rejsesprays | Høj |
To regler kommer ud af det bord. Hvis mærkehistorien er bygget på vægt og en stille lukkelyd, skal du angive Surlyn, akryl eller en metalskal frem for ABS, og tilføje en intern metalvægt. Hvis formlen er alkohol-tung, og flasken håndteres dagligt, skal du holde ubelagt ABS væk fra kontaktområder og bruge PP til indvendige dele.
Dekoration ændrer opfattet kvalitet hurtigere end basisharpiks gør. UV-belægning, varmstempling, prægning og soft-touch-lak løfter en standardskal ind i premium-territorium til en brøkdel af nye værktøjsomkostninger. Hvis du stadig vælger en lukkefamilie til en flaske, du allerede ejer, er denne opdeling af de forskellige typer hætter og sprøjter er et nyttigt udgangspunkt.
To specifikationer afgør næsten enhver hættefejl: halsfinishen på flasken og den indvendige geometri af hætten, der skal matche den.
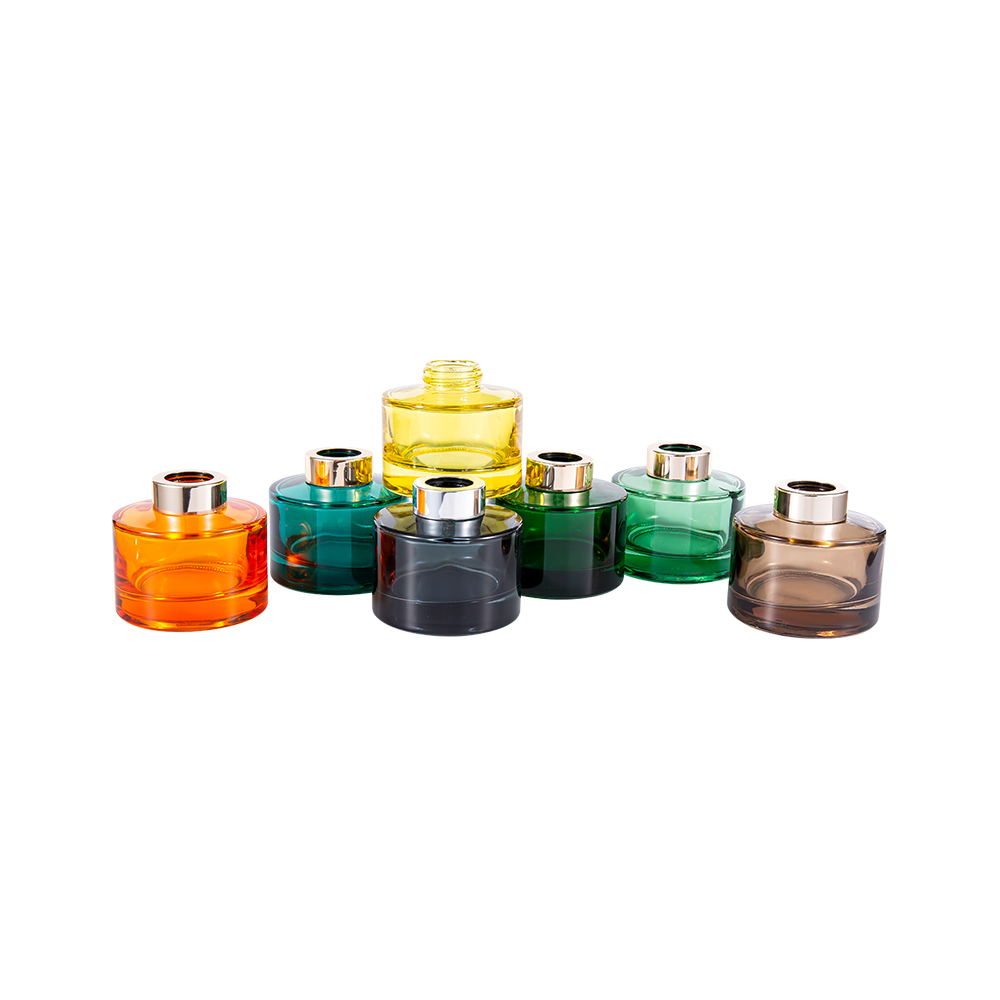
Fine duftforstøvere er stadig bygget op omkring en 15 mm crimp ferrule, hvilket er grunden til, at næsten hver 30 ml, 50 ml og 100 ml pumpe krympes i stedet for skruet. Flasker med skruehals bruger standardfinish som 18/415, 20/410, 24/410 og 28/410, med 24 mm almindelige på reed-diffusorer og 28 mm brugt til store aluminiumshætter.
På glassiden holder vi halsfinishen til plus eller minus 0,15 mm, fordi en hætte designet til 15,0 mm og monteret på en 15,4 mm hals enten vil revne ved gevindroden eller sidde synligt væk fra midten. På hættens side holder en højdetolerance på 0,3 mm og et designet mellemrum på 0,5 til 1,0 mm mellem hætteskørt og skulder silhuetten konsistent fra den første flaske til den titusindedel.
De fleste cap-fejl er monteringsfejl, ikke designfejl. Tegningen er fin; problemet opstår, når linjen kører med hastighed.
Mere end halvdelen af disse afvisninger spores tilbage til dækkraft og håndtering. Drejningsmoment, der løber over foringsspecifikationen, udjævner foringen, og en fladtrykt foring kan ikke komme sig mellem påfyldningslinjen og forhandlerens hylde.
Ribbede og stribede skaller er populære på hurtige linjer af en praktisk grund: teksturen skjuler fine ridser fra håndteringsudstyr og giver kappehovedet et bedre greb, så det ikke overmomenterer. Det er også derfor, vi sender en lille procentdel af reservedæksler med de fleste bulkordrer, da håndtering af skader, ikke støbning, driver anmodninger om udskiftning.
Hætten og pumpesamlingen tegner sig normalt for 12 til 25 procent af en fyldt enheds emballageomkostninger, afhængigt af materiale og dekoration. Det er en beskeden andel af budgettet for det element, en kunde rører først.
At spare et par øre ved at skifte fra Surlyn til ubelagt PP betaler sig sjældent. Det sædvanlige resultat er en lettere lukning, en hul lukkelyd og flere hætter, der revner ved trådroden under kapning. Når mærker sammenligner parfumeflaskesæt på tværs af leverandører anbefaler vi at prissætte flaske, låg, pumpe og dekoration som én pakke, fordi den billigste låg alene sjældent er den billigste kombination i slutningen af rækken.
Et låg, der fejler, koster mere end et låg, der koster mere: En utæt karton med 100 enheder sletter besparelsen på 5.000 låg, der fungerer perfekt.
Fem kontroller fanger næsten alle cap-problemer før en kørsel på 10.000 enheder, og hele sekvensen tager under to ugers prøveudtagning.
Ja, og effekten er øjeblikkelig. En metalskal eller en intern vægtindsats tilføjer ca. 8 til 15 g til en ellers let ABS-lukning, som flytter en 50 ml flaske fra apotekshåndtering til diskhåndtering uden at røre formlen eller flaskeformen.
ABS forbliver den førende volumen, fordi den accepterer plettering, varmstempling og soft-touch belægning til lave omkostninger. Surlyn og akryl ejer premium-niveauet, og PCTA er det sædvanlige valg, når en kasket skal forblive optisk klar i hele produktets levetid.
Ja, forudsat at halsfinishen er identisk. En hætte bygget til en 15 mm crimp ferrule passer ikke til en 18/415 skruehals, men tæt på diametrene ser ud på en tegning. At dele en halsfinish på tværs af 30 ml, 50 ml og 100 ml flasker er den billigste måde at skære hætteværktøj og inventar på.
Bed om prøver fra produktionsformen, ikke et 3D-print. Fyld fem til ti enheder med din faktiske juice, crimp eller drej dem nøjagtigt, som linjen vil, og kør derefter inversionstesten, 72-timers alkoholopblødningen og droptesten. To ugers prøveudtagning er billigere end én tilbagekaldt forsendelse.

+86 151 9036 6355
+86 510 8627 8328

hjglassfactory@vip.163.com

Værelse 1304, Jiufang Plaza, nr. 286, Hongqiao South Road, Jiangyin City, Jiangsu-provinsen, Kina
Copyright © 2025 HJ Glasfabrik
Alle rettigheder forbeholdes.
Engros tomme parfumeflasker, tomme aromaterapiflasker